
de Florin Medeșan | sept. 29, 2026 | Management Productie
Se întâmplă mai des decât pare: în SAP sau ERP capacitatea arată bine, planul pare realizabil, iar necesarul de oameni este calculat. În fabrică însă apar întârzieri, ore suplimentare, replanificări și senzația că „nu ajungem”.
În practică, „capacitate reală producție” înseamnă o întrebare simplă: cât poate livra procesul în condițiile de azi?
De cele mai multe ori, problema nu este că cineva greșește intenționat. Problema este că sistemul lucrează cu o versiune a fabricii care nu mai există.
Timpii s-au schimbat. Mixul de produse este altul. Routingurile nu mai reflectă ordinea reală. Unele pierderi nu apar în sistem. Iar capacitatea pe baza căreia managementul ia decizii poate deveni, încet, o presupunere.
Capacitatea din ERP nu este automat capacitatea reală
Un ERP calculează foarte bine ceea ce îi dai.
Dacă timpul standard spune 60 de minute, sistemul va calcula pornind de la 60 de minute. Dacă operația durează în realitate 85, SAP nu are de unde să știe asta până când datele nu sunt validate.
La fel se întâmplă dacă:
- operațiile din routing nu mai urmează succesiunea reală;
- setup-ul nu este separat corect de timpul de ciclu;
- timpii standard au fost setați cu ani în urmă;
- metodele de lucru s-au schimbat;
- anumite activități auxiliare nu sunt incluse;
- pierderile dintre operații nu sunt vizibile;
- mixul de produse s-a schimbat;
- disponibilitatea reală a oamenilor și echipamentelor este diferită de cea presupusă în plan.
În acel moment, problema nu mai este doar una de planning. Devine o problemă de decizie.
Ce se întâmplă când capacitatea este greșită
Un calcul de capacitate incorect poate genera decizii foarte scumpe.
Angajezi oameni de care poate nu ai nevoie
Dacă sistemul arată permanent lipsă de capacitate, reacția naturală este să suplimentezi oamenii.
Dar lipsa aparentă de capacitate poate veni din:
- balansare slabă;
- metode diferite de lucru;
- bottleneck necunoscut;
- routing incorect;
- secvențiere slabă;
- timpi standard nereali.
Mai mulți oameni nu rezolvă automat niciuna dintre acestea.
Aprobi CAPEX prea devreme
O linie pare încărcată la 110%. Managementul începe să discute despre un utilaj nou.
Întrebarea care ar trebui pusă înainte este:
„110% din ce?”
Dacă timpul standard sau disponibilitatea folosite în model sunt greșite, investiția poate rezolva o problemă care nu există acolo unde credem.
Uneori cea mai bună investiție este cea pe care analiza demonstrează că nu trebuie să o faci.
Promiți volume care nu pot fi produse
Există și situația inversă. ERP-ul spune că există capacitate. Comercialul acceptă volumul. Fabrica descoperă ulterior că planul nu poate fi executat.
Rezultatul:
- overtime;
- expediting;
- schimbări permanente de priorități;
- livrări întârziate;
- presiune pe oameni;
- costuri suplimentare.
Cum verifici capacitatea reală
Nu trebuie început cu un model sofisticat. Trebuie început cu fabrica.
Pasul 1. Verifici procesul real
Cum curge produsul în realitate?
Nu cum apare în procedură. Nu cum apare în routing. Nu cum credem că ar trebui să curgă. Ci cum curge astăzi.
Urmărim:
- succesiunea operațiilor;
- oamenii implicați;
- echipamentele;
- așteptările;
- transporturile;
- rework-ul;
- activitățile auxiliare;
- diferențele între schimburi.
Pasul 2. Verifici timpii
Aici apar frecvent surprizele.
Un time study bine făcut nu înseamnă doar să stai cu cronometru lângă operator.
Trebuie să înțelegi:
- metoda de lucru;
- elementele operației;
- activitățile productive și auxiliare;
- setup-ul;
- variația;
- condițiile procesului;
- influența operatorului;
- frecvența activităților.
În proiecte industriale au fost identificate diferențe de ordinul sutelor de minute între routingurile existente și execuția reală.
O asemenea diferență schimbă complet:
- capacity planning;
- manpower;
- costing;
- sequencing;
- promisiunea de livrare.
Pasul 3. Compari realitatea cu SAP / ERP
Abia aici începe reconcilierea. Punem una lângă alta ERP / SAP și shopfloor și verificăm:
- operațiile;
- routingurile;
- timpii;
- work centers;
- setup;
- capacitatea;
- oamenii;
- ordinea procesului.
Nu pornim de la presupunerea că SAP este greșit. Și nici de la presupunerea că fabrica are dreptate.
Datele decid.
Pentru regulile de încărcare, prioritizare și legătura dintre proces și ERP, vezi și pagina despre planificarea producției & SAP.
Pasul 4. Identifici bottleneck-ul real
Capacitatea unei fabrici nu este suma capacităților tuturor operațiilor. Fluxul este limitat de restricția lui.
Dacă bottleneck-ul poate produce 400 bucăți pe schimb, faptul că operația anterioară poate produce 600 nu îți oferă o capacitate de 600.
De aceea, înainte să adaugi oameni sau echipamente, trebuie să știi:
- unde este restricția;
- cât timp este disponibilă;
- cât pierde;
- de ce pierde;
- dacă restricția este permanentă sau se mută în funcție de mix.
Pasul 5. Construiești un model pe care managementul îl poate folosi
Rezultatul nu trebuie să fie un Excel complicat pe care îl înțelege doar consultantul.
Managementul trebuie să poată răspunde rapid la întrebări precum:
- Cât putem produce săptămâna viitoare?
- Ce se întâmplă dacă mixul se schimbă?
- De câți operatori avem nevoie?
- Unde apare primul bottleneck?
- Ce se întâmplă dacă volumul crește cu 20%?
- Avem nevoie de CAPEX?
- Unde merită intervenit prima dată?
Abia atunci capacity planning devine instrument de decizie.
Nu întotdeauna ai nevoie de mai multă capacitate
Uneori capacitatea există deja. Doar că este ascunsă în:
- așteptări;
- variație;
- metode diferite;
- setup-uri;
- priorități schimbate;
- balansare;
- planificare;
- master data incorectă.
De aceea, întrebarea corectă nu este „Câtă capacitate avem în SAP?”, ci:
„Cât poate produce procesul real, în condițiile reale pe care le avem?”
Diferența dintre cele două poate valora mult.
Când merită făcută o astfel de analiză?
În special atunci când:
- planul de producție se schimbă aproape zilnic;
- livrările sunt permanent sub presiune;
- se discută angajări suplimentare;
- se pregătește un CAPEX important;
- SAP indică o capacitate pe care fabrica nu o poate confirma;
- timpii standard nu au mai fost validați de mult;
- volumul sau mixul de produse s-au schimbat;
- managementul nu poate explica clar necesarul de oameni;
- există diferențe mari de performanță între schimburi.
Nu este nevoie întotdeauna de un proiect de șase luni. Uneori câteva zile de observație, măsurare și reconciliere a datelor sunt suficiente pentru a identifica unde merită intervenit.
Cum poate ajuta EFE
EFE Lean Consulting poate combina într-un singur proiect:
În funcție de complexitate, proiectul poate fi executat direct sau poate reuni specialiștii potriviți pentru fiecare workstream.
Obiectivul nu este să producem încă un raport. Obiectivul este ca managementul să poată lua decizii pe baza unei imagini reale a fabricii.
SAP spune una, iar fabrica alta?
Putem începe cu o discuție scurtă despre proces, datele existente și decizia pe care trebuie să o iei.
Discută proiectul
Distribuie pe LinkedIn
Vezi și rezultatele anonimizate din proiecte.
de omuproductie | aug. 2, 2026 | Management Productie
În multe companii de producție, răspunsul la întrebarea „Cât durează această operație?” diferă în funcție de persoana căreia îi este adresată.
Operatorul spune că are nevoie de 12 minute. Responsabilul de producție consideră că operația ar trebui realizată în 9 minute. În sistemul ERP sunt înregistrate 15 minute, iar departamentul de vânzări a calculat oferta folosind un timp de 10 minute.
Toate departamentele vorbesc despre aceeași operație, dar utilizează date diferite. Din acel moment, capacitatea, costul, necesarul de personal și termenul de livrare devin simple estimări.
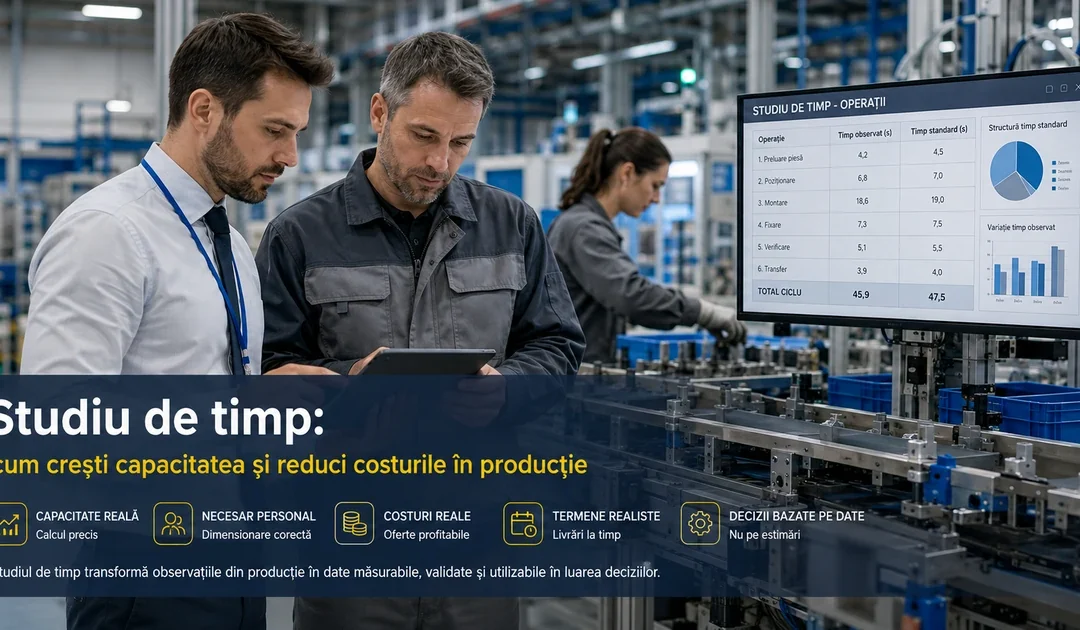
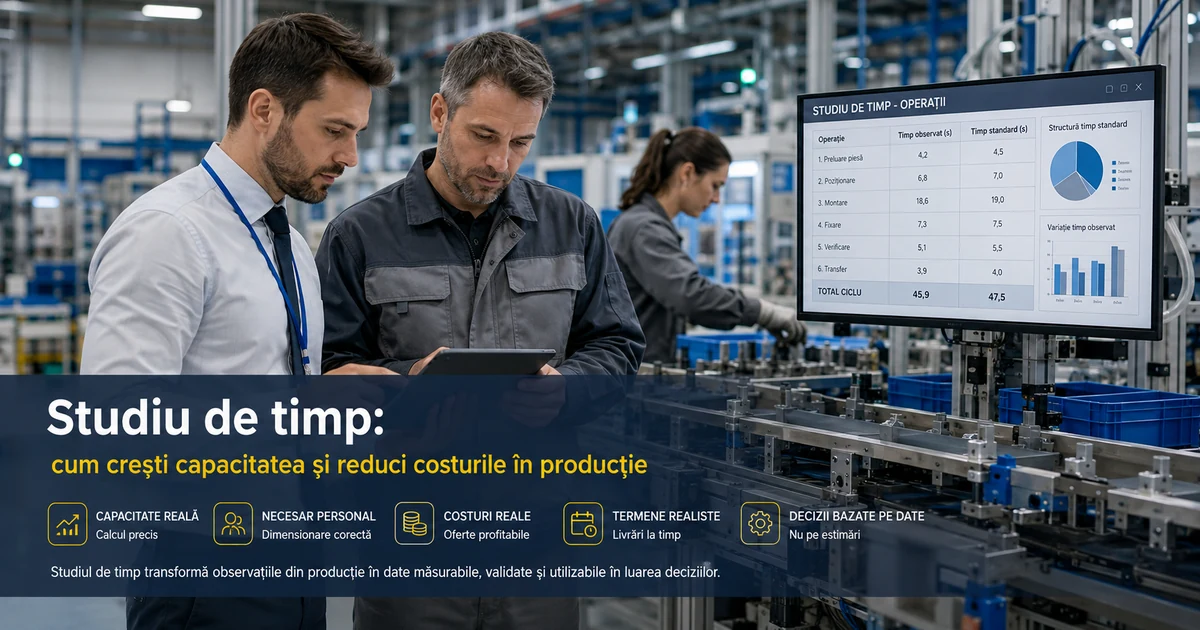
Un studiu de timp realizat corect elimină această zonă de incertitudine. El transformă observațiile din producție în date măsurabile, validate și utilizabile în luarea deciziilor.
Studiul de timp nu este doar o metodă de cronometrare și nu ar trebui utilizat pentru a pune presiune pe operatori. Este unul dintre instrumentele esențiale pentru construirea unui sistem de producție controlabil, predictibil și profitabil.
Un studiu de timp corect nu arată doar cât durează o operație. Arată de ce durează atât, unde se pierde timpul și ce trebuie schimbat.

Cuprins
Ce este un studiu de timp?
Un studiu de timp este o metodă structurată prin care se observă, se măsoară și se analizează durata necesară pentru executarea unei activități în condiții clar definite.
Scopul său nu este identificarea celui mai rapid operator și transformarea rezultatului acestuia într-o normă obligatorie pentru întreaga echipă.
Scopul este stabilirea unui timp realist și repetabil pentru realizarea unei activități, folosind:
- o metodă de lucru definită;
- un operator instruit;
- materiale și echipamente corespunzătoare;
- condiții normale de lucru;
- un ritm de lucru sustenabil;
- adaosurile prevăzute de metodologia utilizată;
- cerințe de calitate și siguranță cunoscute.
Rezultatul final este, de regulă, un timp standard care poate fi folosit în planificarea producției, calculul capacității, dimensionarea personalului, calculul costurilor și evaluarea îmbunătățirilor.
Studiul de timp este una dintre metodele utilizate în procesul mai larg de normare a muncii.
Un studiu de timp bine realizat te ajută să afli:
- cât durează în mod realist fiecare operație;
- câte produse pot fi realizate într-un schimb;
- care este capacitatea reală a procesului;
- care este operația care limitează producția;
- câți oameni sunt necesari pentru volumul planificat;
- dacă personalul este distribuit corect între operații;
- dacă timpii existenți în ERP sau SAP mai sunt valabili;
- care este costul real al manoperei;
- dacă poate fi acceptată o comandă nouă;
- dacă termenul promis clientului este realist;
- dacă investiția într-un echipament este justificată;
- cât timp se pierde prin deplasări, așteptări sau lipsa materialelor;
- ce rezultat a produs o acțiune de îmbunătățire.
Practic, studiul de timp oferă baza pentru decizii care altfel ar fi luate prin experiență, presupuneri sau comparații cu trecutul.
De ce studiul de timp nu înseamnă doar cronometrare?
Cronometrul este doar un instrument de colectare a datelor. Partea cea mai importantă a unui studiu de timp este înțelegerea procesului.
Dacă o persoană măsoară o operație fără să observe metoda de lucru, deplasările, aprovizionarea, reglajele, verificările, timpii echipamentului și problemele de calitate, va obține doar un număr. Nu va obține neapărat o informație corectă.
De exemplu, o operație poate dura 80 de secunde, dar în interiorul celor 80 de secunde pot exista:
- 42 de secunde de activitate care transformă efectiv produsul;
- 10 secunde de deplasare;
- 8 secunde de căutare a unei scule;
- 12 secunde de așteptare după echipament;
- 8 secunde de repoziționare a materialului.
Dacă toate cele 80 de secunde sunt introduse direct în sistem ca timp standard, pierderile existente sunt transformate în regulă.
Pe de altă parte, dacă sunt eliminate arbitrar toate activitățile considerate neproductive, fără să se schimbe efectiv procesul, rezultatul va fi un timp imposibil de respectat.
Un studiu de timp profesionist trebuie să facă diferența între:
- timpul necesar metodei actuale;
- pierderile care pot fi eliminate;
- activitățile obligatorii;
- întreruperile ocazionale;
- timpul operatorului;
- timpul echipamentului;
- activitățile executate la fiecare ciclu;
- activitățile periodice;
- condițiile normale și situațiile excepționale.
Timp de ciclu, timp standard și takt time: care este diferența?
Acești termeni sunt utilizați frecvent ca și cum ar avea același sens. În realitate, fiecare răspunde la o altă întrebare.
Timpul de ciclu
Timpul de ciclu este durata observată sau măsurată pentru realizarea unui ciclu al procesului.
El poate varia de la un produs la altul, de la un operator la altul sau de la un schimb la altul.
O singură valoare măsurată nu trebuie considerată automat timp standard.
Timpul standard
Timpul standard este timpul stabilit pentru realizarea unei activități printr-o metodă definită și în condiții normale de lucru.
În funcție de metodologia utilizată, acesta poate include:
- timpul observat;
- evaluarea ritmului de lucru;
- frecvența elementelor;
- timpul de bază;
- adaosurile justificate;
- activitățile periodice;
- pregătirea și încheierea operației.
Timpul standard este valoarea care ar trebui folosită pentru planificare, calculul capacității, costuri și dimensionarea resurselor.
Takt time
Takt time-ul este ritmul în care trebuie realizate produsele pentru a acoperi cererea clientului.
Takt time = timpul net disponibil pentru producție / cererea clientului
Takt time-ul nu arată cât durează în prezent o operație. El arată cât de des trebuie finalizat un produs pentru ca cererea să poată fi acoperită.
Compararea timpului standard cu takt time-ul arată dacă procesul are capacitatea necesară pentru realizarea volumului planificat.
Cum te ajută concret un studiu de timp?
1. Îți arată capacitatea reală de producție
Multe companii afirmă că au capacitate disponibilă, dar nu pot demonstra acest lucru printr-un calcul bazat pe timpi validați.
Capacitatea este uneori estimată folosind:
- rezultatul celui mai bun schimb;
- recordul realizat într-o anumită zi;
- timpul introdus în sistem cu mai mulți ani în urmă;
- experiența responsabilului de producție;
- numărul de produse solicitat de client;
- capacitatea nominală declarată de producătorul echipamentului.
Niciuna dintre aceste valori nu reprezintă automat capacitatea reală a întregului proces.
Un studiu de timp permite calcularea:
- capacității fiecărei operații;
- capacității fiecărui echipament;
- capacității fiecărui post de lucru;
- capacității pe schimb;
- capacității pe familie de produse;
- capacității procesului limitativ;
- impactului schimbărilor de produs;
- necesarului de ore pentru comenzile existente.
Într-un proces format din mai multe operații consecutive, capacitatea totală nu este determinată de media timpilor, ci de operația care limitează fluxul.
O fabrică poate avea suficienți oameni și suficiente echipamente la nivel total, dar să nu poată respecta planul din cauza unei singure operații subdimensionate.
2. Te ajută să identifici blocajul real
Blocajul nu este întotdeauna procesul în fața căruia se acumulează cele mai multe produse.
Acumularea poate apărea și din cauza:
- planificării defectuoase;
- loturilor prea mari;
- lipsei materialelor;
- problemelor de calitate;
- schimbării frecvente a priorităților;
- indisponibilității unui operator;
- defectării echipamentelor;
- diferențelor dintre schimburi.
Prin măsurarea timpilor și compararea capacităților poate fi identificat procesul care limitează în mod real producția.
După identificarea acestuia, acțiunile de îmbunătățire pot fi concentrate acolo unde au efect asupra rezultatului final.
Reducerea cu 20% a timpului unei operații care are deja exces de capacitate poate să nu aducă niciun produs suplimentar.
Reducerea cu 10% a timpului operației limitative poate crește direct ieșirea întregului sistem.
Această abordare este strâns legată de principiile din Teoria Constrângerilor.
3. Îți arată câți oameni sunt necesari
Necesarul de personal este adesea stabilit prin comparație cu trecutul:
„Anul trecut am lucrat cu 30 de oameni.”
„Pe schimbul celălalt sunt cinci operatori.”
„Înainte aveam două persoane pe acest post.”
„Clientul a crescut comanda cu 20%, deci mai avem nevoie de 20% personal.”
Aceste abordări pot duce atât la supradimensionare, cât și la subdimensionare.
Pe baza timpilor standard, necesarul de personal poate fi calculat în funcție de:
- volumul solicitat;
- conținutul total de muncă al produsului;
- timpul net disponibil;
- eficiența realistă;
- mixul de produse;
- organizarea schimburilor;
- activitățile auxiliare;
- pierderile inevitabile;
- nivelul de polivalență al echipei.
Studiul de timp nu arată doar dacă sunt prea mulți sau prea puțini oameni. El poate arăta și dacă personalul existent este distribuit greșit între operații.
În multe situații, problema nu este numărul total de angajați, ci faptul că prea multe resurse sunt alocate proceselor cu exces de capacitate și prea puține procesului limitativ.
4. Îmbunătățește planificarea producției
Un program de producție poate fi corect doar dacă datele pe care se bazează sunt corecte.
Dacă un produs are în sistem un timp de 30 de minute, dar în realitate necesită 45 de minute, planificarea va încărca procesul peste capacitate.
Rezultatul apare ulterior sub forma:
- comenzilor restante;
- orelor suplimentare;
- schimbărilor frecvente de priorități;
- presiunii asupra operatorilor;
- conflictelor dintre producție și planificare;
- livrărilor urgente;
- costurilor suplimentare de transport;
- promisiunilor neonorate către client.
Planificatorul poate crea un program foarte bun, dar nu poate compensa permanent datele greșite.
Un studiu de timp oferă o bază realistă pentru încărcarea capacităților și pentru stabilirea unor termene de livrare realizabile.
Timpii validați trebuie integrați și în sistemul de programare a producției.
5. Te ajută să calculezi costul real al manoperei
În multe companii, costul manoperei este calculat folosind timpi istorici, estimări sau valori copiate de la produse asemănătoare.
Dacă timpul utilizat în calcul este prea mare, oferta poate deveni necompetitivă.
Dacă timpul este prea mic, compania poate câștiga comanda, dar poate pierde bani la fiecare produs livrat.
Un timp standard corect permite calcularea mai realistă a:
- costului direct de manoperă;
- costului pe operație;
- costului pe produs;
- costului pe familie de produse;
- diferențelor dintre variante;
- impactului modificărilor de proces;
- economiilor generate de o îmbunătățire.
Acest lucru este important atât pentru produsele existente, cât și pentru ofertele noi.
Fără timpi validați, compania poate confunda cifra de afaceri cu profitabilitatea.
6. Te ajută să stabilești termene de livrare realiste
Acceptarea unei comenzi nu ar trebui să depindă doar de disponibilitatea materialelor sau de dorința de a câștiga clientul.
Trebuie verificat dacă procesul are suficiente ore disponibile pentru realizarea volumului solicitat.
Cu ajutorul unui studiu de timp poți răspunde la întrebări precum:
- Câte ore sunt necesare pentru această comandă?
- Ce operație va fi încărcată cel mai mult?
- Ce alte comenzi vor fi afectate?
- Este nevoie de un schimb suplimentar?
- Putem crește volumul fără ore suplimentare?
- Care este prima dată realistă de livrare?
- Putem accepta o comandă urgentă?
- Ce produs trebuie programat primul?
Un termen realist este mai valoros decât un termen optimist care va fi modificat de mai multe ori.
7. Verifică dacă datele din ERP sau SAP mai sunt valabile
Datele din sistem pot deveni incorecte în timp.
Procesul se modifică, dar timpul rămâne același. Se introduce un echipament nou, dar routing-ul nu este actualizat. Se elimină o operație din producție, dar aceasta rămâne în sistem.
În alte situații:
- două operații sunt comasate în realitate, dar apar separat în ERP;
- unele activități sunt executate, dar nu apar deloc în routing;
- aceeași activitate este introdusă de două ori;
- ordinea din sistem nu corespunde ordinii reale de execuție;
- timpul de pregătire este confundat cu timpul pe bucată;
- timpii de mașină sunt amestecați cu timpii operatorului.
Aceste diferențe influențează:
- costurile;
- planificarea;
- capacitatea;
- încărcarea centrelor de lucru;
- raportarea eficienței;
- necesarul de personal;
- profitabilitatea produsului.
Un studiu de timp poate funcționa și ca un audit al datelor operaționale din sistem.
Scopul nu este doar înlocuirea unui număr vechi cu unul nou, ci verificarea întregii logici a procesului.
8. Te ajută să justifici o investiție
Achiziția unui echipament nou este uneori propusă înainte să fie demonstrată cauza lipsei de capacitate.
O companie poate investi într-o mașină nouă, deși problema reală este:
- timpul mare de schimbare a produsului;
- alimentarea necorespunzătoare;
- lipsa standardizării;
- micro-opririle;
- dezechilibrarea operațiilor;
- așteptarea după verificarea calității;
- deplasarea inutilă;
- planificarea loturilor;
- utilizarea redusă a echipamentului existent.
Studiul de timp oferă datele necesare pentru compararea variantelor:
- îmbunătățirea metodei existente;
- reorganizarea postului;
- redistribuirea activităților;
- adăugarea unei persoane;
- automatizarea parțială;
- achiziția unui echipament nou;
- externalizarea unei operații.
Investiția corectă nu este neapărat cea mai modernă soluție, ci soluția care elimină cauza reală și produce un rezultat economic justificat.
9. Face îmbunătățirile măsurabile
Afirmația „procesul merge mai bine” nu este suficientă.
Pentru a demonstra o îmbunătățire trebuie cunoscută situația inițială și comparată cu situația rezultată.
Un studiu de timp poate oferi valoarea de referință pentru măsurarea:
- reducerii timpului de ciclu;
- eliminării deplasărilor;
- reducerii timpului de așteptare;
- scăderii timpului de reglaj;
- creșterii capacității;
- reducerii necesarului de ore;
- îmbunătățirii echilibrării;
- economiei de manoperă.
În lipsa unei valori inițiale validate, beneficiile unui proiect Lean, de automatizare sau de reorganizare sunt greu de demonstrat.
Exemplu practic: de ce media timpilor poate ascunde problema
Să presupunem că o companie trebuie să producă 480 de unități într-un schimb.
Timpul net disponibil este de 420 de minute, adică 25.200 de secunde.
Takt time = 25.200 secunde / 480 unități = 52,5 secunde pe unitate
Procesul are trei operații:
- Operația A: 42 de secunde;
- Operația B: 67 de secunde;
- Operația C: 49 de secunde.
Media celor trei operații este de aproximativ 52,7 secunde.
La prima vedere, cineva ar putea considera că procesul este foarte aproape de ritmul necesar de 52,5 secunde.
În realitate, capacitatea liniei este limitată de Operația B, care durează 67 de secunde.
Capacitatea Operației B = 25.200 secunde / 67 secunde = aproximativ 376 de unități pe schimb
Prin urmare, procesul nu poate realiza 480 de unități, chiar dacă media timpilor pare apropiată de takt time.
Diferența este de peste 100 de unități într-un singur schimb.
Dacă planificarea folosește media, va încărca linia cu un volum pe care aceasta nu îl poate realiza. Dacă managementul folosește timpul operației limitative, poate lua măsuri înainte ca întârzierea să apară.
Soluțiile pot include:
- transferarea unei activități către alt post;
- realizarea unor elemente în paralel;
- reorganizarea materialelor;
- eliminarea deplasărilor;
- modificarea dispozitivului;
- standardizarea metodei;
- adăugarea temporară a unei resurse;
- automatizarea unui element al operației.
Important este ca măsura să fie aleasă după identificarea cauzei celor 67 de secunde, nu doar după constatarea rezultatului.
Cum se realizează corect un studiu de timp?
Pasul 1: Stabilirea obiectivului
Înainte de începerea măsurătorilor trebuie stabilit motivul studiului.
Obiectivul poate fi:
- calcularea capacității;
- actualizarea timpilor din ERP;
- stabilirea necesarului de personal;
- echilibrarea unei linii;
- calcularea costului;
- pregătirea unei oferte;
- validarea unei investiții;
- reducerea timpului de ciclu;
- compararea metodelor de lucru.
Fără un obiectiv clar pot fi colectate multe date care nu răspund problemei reale.
Pasul 2: Alegerea produselor și proceselor reprezentative
Nu toate produsele trebuie analizate simultan.
În funcție de scop, pot fi selectate:
- produsele cu volum mare;
- produsele cu cost ridicat;
- familiile reprezentative;
- comenzile cu întârzieri;
- operațiile cu variație mare;
- zona considerată blocaj;
- procesele cu multe ore suplimentare.
Selectarea corectă a eșantionului reduce timpul necesar și crește relevanța rezultatului.
Pasul 3: Verificarea metodei de lucru
Nu este recomandat să se stabilească un timp standard înainte ca metoda să fie înțeleasă și, pe cât posibil, standardizată.
Dacă fiecare operator execută activitatea diferit, măsurătorile vor avea o variație mare.
Trebuie clarificate:
- ordinea activităților;
- sculele utilizate;
- poziția materialelor;
- verificările necesare;
- responsabilitățile operatorului;
- condițiile de calitate;
- momentul de început și de sfârșit al ciclului.
Un standard de timp are sens doar împreună cu o metodă de lucru clară.
Pasul 4: Împărțirea operației în elemente
O operație complexă nu ar trebui măsurată doar de la început până la final.
Împărțirea în elemente permite identificarea variațiilor și a pierderilor.
De exemplu:
- preluarea componentei;
- poziționarea;
- fixarea;
- montarea;
- verificarea;
- eliberarea dispozitivului;
- transferul produsului.
Dacă timpul total crește, analiza pe elemente arată unde a apărut diferența.
Pasul 5: Colectarea mai multor observații
Un singur ciclu nu este suficient pentru stabilirea unui timp standard.
Pot apărea variații cauzate de:
- caracteristicile produsului;
- poziția materialelor;
- nivelul de experiență;
- uzura sculelor;
- reglajele echipamentului;
- schimbul analizat;
- momentul din program;
- calitatea componentelor.
Numărul necesar de observații depinde de durata ciclului, variația procesului, frecvența activității și nivelul de precizie dorit.
Pentru procesele cu variație mare pot fi necesare observații realizate în zile și schimburi diferite.
Pasul 6: Separarea evenimentelor normale de cele anormale
O lipsă accidentală de material nu trebuie inclusă automat în timpul standard.
Nici defectarea unei scule sau refacerea unui produs neconform nu trebuie ascunsă în media generală.
Aceste evenimente trebuie înregistrate separat și analizate.
În același timp, evenimentele care apar frecvent nu trebuie eliminate doar pentru că sunt considerate pierderi.
Dacă ele fac parte din realitatea zilnică, trebuie tratate printr-un plan de îmbunătățire.
Eliminarea lor din calcul, fără eliminarea cauzei din proces, produce un standard nerealist.
Pasul 7: Calcularea și validarea timpului
Metoda de calcul trebuie să fie consecventă și cunoscută.
În funcție de sistemul utilizat, pot fi luate în considerare:
- timpii observați;
- frecvența elementelor;
- ritmul de lucru;
- timpul de bază;
- adaosurile;
- activitățile periodice;
- pregătirea și încheierea;
- dimensiunea lotului;
- timpul mașinii;
- timpul operatorului.
Rezultatul trebuie validat în procesul real, nu doar într-un fișier de calcul.
Pasul 8: Introducerea rezultatului în sistemul de management
Un studiu de timp care rămâne într-un tabel nu produce suficientă valoare.
Datele trebuie integrate, după caz, în:
- ERP sau SAP;
- routing;
- instrucțiunile de lucru;
- planificarea capacității;
- calculul costurilor;
- matricea de personal;
- indicatorii operaționali;
- sistemul de ofertare;
- standardul de lucru.
Responsabilitatea pentru actualizarea ulterioară trebuie stabilită clar.
Pentru o implementare sustenabilă este necesară o abordare structurată, nu doar efectuarea unor măsurători izolate. Poți consulta și materialul despre implementarea normării muncii.
Cele mai frecvente greșeli în realizarea unui studiu de timp
Măsurarea unui singur operator
Un operator foarte experimentat sau unul aflat la început nu reprezintă automat întregul proces.
Studiul trebuie să surprindă o situație reprezentativă.
Cronometrarea unei metode instabile
Dacă metoda diferă de la un ciclu la altul, rezultatul nu va putea fi folosit ca standard solid.
Mai întâi trebuie înțeleasă și stabilizată metoda.
Folosirea mediei fără analiza variației
Două procese pot avea aceeași medie, dar variații complet diferite.
Un proces care durează constant între 48 și 52 de secunde este diferit de unul care variază între 25 și 75 de secunde.
Media singură nu explică stabilitatea procesului.
Amestecarea timpului operatorului cu timpul mașinii
În procesele semiautomate trebuie verificat dacă operatorul este ocupat pe întreaga durată a ciclului mașinii sau poate executa alte activități în paralel.
În caz contrar, necesarul de personal poate fi calculat greșit.
Introducerea pierderilor direct în standard
Deplasările inutile, căutarea materialelor și așteptarea nu trebuie transformate automat în cerințe permanente.
Ele trebuie mai întâi identificate și analizate.
Eliminarea pierderilor doar din fișier
Ștergerea unui timp din calcul nu înseamnă eliminarea lui din producție.
Standardul trebuie să reflecte metoda pe care compania o poate implementa și menține.
Utilizarea studiului ca instrument disciplinar
Dacă operatorii percep studiul de timp ca pe o metodă de penalizare, comportamentul procesului se va schimba.
Pot apărea rezistență, neîncredere și date nereprezentative.
Scopul și metoda trebuie explicate înainte de începerea măsurătorilor.
Copierea timpilor de la un produs asemănător
Produsele aparent similare pot avea diferențe importante de manipulare, verificare, toleranță, fixare sau reglaj.
Estimarea poate fi utilizată temporar, dar trebuie validată ulterior.
Stabilirea timpului după cel mai rapid ciclu
Cel mai rapid ciclu poate reprezenta o situație excepțională și nu o performanță sustenabilă.
Un timp standard trebuie să poată fi realizat constant, în condiții normale, fără afectarea calității, siguranței sau ergonomiei.
Când ai nevoie de un studiu de timp?
Un studiu de timp este recomandat atunci când:
- comenzile sunt livrate frecvent cu întârziere;
- se lucrează constant în ore suplimentare;
- nu există încredere în timpii din ERP;
- rezultatele diferă mult între schimburi;
- necesarul de personal este disputat;
- oferta comercială este bazată pe estimări;
- planificarea și producția folosesc date diferite;
- se acumulează stoc între operații;
- compania dorește să automatizeze;
- a fost modificată metoda de lucru;
- a fost introdus un produs nou;
- costul real diferă de costul calculat;
- productivitatea nu poate fi explicată;
- există prea multe intervenții urgente în program;
- nimeni nu poate demonstra capacitatea reală;
- se dorește introducerea unui sistem de bonusare;
- managementul pregătește o investiție importantă;
- compania dorește să crească volumul fără extinderea spațiului.
Când trebuie actualizați timpii standard?
Timpul standard nu trebuie tratat ca o valoare valabilă pentru totdeauna.
El trebuie revizuit atunci când se modifică:
- produsul;
- desenul sau specificația;
- materialul;
- echipamentul;
- dispozitivul;
- sculele;
- metoda de lucru;
- layout-ul;
- nivelul de automatizare;
- cerința de calitate;
- dimensiunea lotului;
- modul de aprovizionare;
- modul de ambalare;
- ordinea operațiilor.
Este recomandată și o verificare periodică a produselor importante, chiar dacă nu a fost anunțată o schimbare formală.
În practică, procesul poate evolua fără ca toate modificările să fie documentate sau introduse în sistem.
Studiul de timp și relația cu operatorii
Un studiu de timp corect nu ar trebui realizat împotriva operatorilor, ci împreună cu ei.
Operatorii cunosc frecvent detalii care nu apar în instrucțiuni:
- componente care se montează greu;
- scule care creează probleme;
- diferențe între furnizori;
- poziții incomode;
- verificări suplimentare;
- cauzele variației;
- probleme de acces;
- situațiile în care procesul se blochează.
Implicarea lor crește calitatea informațiilor și șansa ca noua metodă să fie acceptată.
Managementul trebuie să explice clar că obiectivul este construirea unui proces predictibil, nu obținerea unui record imposibil de repetat.
Un standard nerealist produce raportări false, tensiuni, compromisuri de calitate și pierderea încrederii.
Un standard prea permisiv ascunde pierderile și reduce competitivitatea.
Rezultatul corect trebuie să fie realist, explicabil și sustenabil.
Ce rezultate ar trebui să primești la finalul unui studiu de timp?
Un proiect complet nu ar trebui să livreze doar o listă de timpi.
În funcție de obiectiv, rezultatul poate include:
- structura operațiilor analizate;
- metoda de lucru observată;
- timpii măsurați pe elemente;
- variația măsurătorilor;
- timpul standard propus;
- pierderile identificate;
- diferențele față de ERP sau SAP;
- capacitatea pe operație;
- blocajul procesului;
- necesarul de personal;
- gradul de încărcare;
- oportunitățile de îmbunătățire;
- recomandările de implementare;
- responsabilitățile și termenele;
- metoda de actualizare ulterioară.
Valoarea studiului apare atunci când datele sunt transformate în decizii și acțiuni.
Întrebări frecvente despre studiul de timp
Ce este un studiu de timp în producție?
Un studiu de timp este o metodă structurată de măsurare și analiză a duratei activităților. Este utilizat pentru stabilirea timpilor standard și pentru fundamentarea deciziilor privind capacitatea, personalul, costurile și planificarea.
Studiul de timp este același lucru cu normarea muncii?
Studiul de timp este una dintre metodele utilizate în normarea muncii. Normarea este un proces mai larg și poate include studiul metodelor, eșantionarea muncii, sisteme de timpi predeterminați și alte tehnici.
Câte măsurători trebuie realizate?
Nu există un număr universal valabil. Numărul depinde de durata ciclului, variația rezultatelor, frecvența operației și precizia necesară.
Un proces scurt și stabil poate necesita o abordare diferită de un proces lung, variabil sau executat rar.
Poate fi utilizată analiza video?
Da, dacă sunt respectate regulile interne și cerințele privind informarea și protecția datelor.
Analiza video poate ajuta la descompunerea operațiilor, observarea mișcărilor și verificarea secvențelor care sunt greu de analizat în timp real.
Studiul de timp se aplică doar producției de serie?
Nu. El poate fi adaptat și pentru producție în loturi mici, activități de întreținere, logistică, ambalare, control, operații administrative sau procese cu durată mare.
Metoda de colectare și analiză trebuie adaptată tipului de activitate.
Poate fi folosit pentru stabilirea bonusurilor?
Timpul standard poate face parte dintr-un sistem de performanță, dar nu ar trebui utilizat izolat.
Trebuie luate în considerare calitatea, siguranța, disponibilitatea materialelor, funcționarea echipamentelor și factorii care nu sunt controlați de operator.
Un timp mai mic înseamnă automat o productivitate mai bună?
Nu întotdeauna.
Reducerea timpului poate produce probleme de calitate, ergonomie sau siguranță dacă metoda nu este analizată complet.
Obiectivul este un proces mai bun și sustenabil, nu doar o execuție mai rapidă.
Cât durează realizarea unui studiu de timp?
Durata depinde de numărul operațiilor, varietatea produselor, lungimea ciclurilor, disponibilitatea procesului și calitatea datelor existente.
O operație simplă poate fi analizată rapid, în timp ce validarea completă a unei familii de produse sau a unui routing complex necesită mai multe etape.
Cine ar trebui să realizeze studiul de timp?
Studiul trebuie realizat de o persoană care înțelege atât metodologia de măsurare, cât și funcționarea proceselor de producție.
O simplă cronometrare, fără analiza metodei, a variației și a condițiilor reale, poate produce timpi greșiți și decizii costisitoare.
Poate un studiu de timp să reducă necesarul de personal?
Un studiu de timp poate arăta că personalul este supradimensionat, subdimensionat sau distribuit necorespunzător.
Scopul principal nu este reducerea automată a numărului de angajați, ci folosirea corectă a resurselor și eliminarea activităților care nu adaugă valoare.
Concluzie
Un studiu de timp nu este un proiect despre cronometru.
Este un proiect despre înțelegerea procesului și construirea unei baze reale pentru decizii.
Fără timpi validați, compania nu poate calcula cu suficientă precizie:
- capacitatea;
- necesarul de personal;
- gradul de încărcare;
- costul manoperei;
- termenul de livrare;
- efectul unei investiții;
- rezultatul unei îmbunătățiri.
Atunci când este realizat corect, studiul de timp arată nu doar cât durează o operație, ci și de ce durează atât, ce parte a timpului este necesară, unde apar pierderile și ce trebuie schimbat.
În loc să întrebi doar „Cum îi facem pe oameni să lucreze mai repede?”, întrebarea corectă este:
„Cum construim un proces în care oamenii pot lucra corect, constant și eficient?”
Ai nevoie de un studiu de timp în compania ta?
EFE Lean Consulting sprijină companiile de producție în:
- realizarea studiilor de timp;
- stabilirea și validarea timpilor standard;
- analiza routing-urilor din ERP sau SAP;
- calculul capacității de producție;
- stabilirea necesarului de personal;
- identificarea operațiilor limitative;
- echilibrarea liniilor și a posturilor de lucru;
- transformarea rezultatelor în planuri concrete de îmbunătățire.
Dacă datele din sistem nu mai corespund realității sau dacă planificarea producției se bazează încă pe estimări, primul pas este măsurarea corectă a procesului.
Contactează-ne pentru o discuție despre procesele și capacitatea companiei tale.
de omuproductie | ian. 19, 2026 | Management Productie
Cum oprești haosul din producție în 7 pași simpli.
În foarte multe fabrici, începutul de an arată la fel: planuri ambițioase, targeturi în creștere și un mesaj repetat în fiecare ședință:
„Trebuie să livrăm. Nu avem voie să întârziem.”
 Problema este că, în practică, multe organizații nu luptă cu „targeturi mari”, ci cu ceva mult mai concret:
- planuri care se schimbă zilnic
- priorități care se decid la telefon
- opriri scurte, dar dese
- rework “mic”, dar constant
- oameni buni care ajung epuizați
- și un sentiment de “alergăm toată ziua, dar nu câștigăm teren”
Acesta este haosul operațional.
Și partea bună?
În majoritatea cazurilor, haosul nu se rezolvă cu investiții mari sau proiecte complicate.
Se rezolvă cu un sistem de control simplu, aplicat consecvent.
În acest articol îți arăt 7 pași practici pe care îi poți implementa în producție, indiferent că ești într-o fabrică mare sau într-un atelier cu 30–50 de oameni.
1) De ce apare haosul în producție (și de ce nu e “vina oamenilor”)
Primul lucru pe care merită să îl spunem direct:
haosul nu apare pentru că oamenii nu vor.
Apare pentru că sistemul nu îi ajută.
De cele mai multe ori, haosul vine din combinația următoare:
- cerere volatilă / forecast slab
- portofoliu mare de produse
- lipsă standard de lucru
- lipsă capacitate măsurată corect
- management zilnic “pe fugă”
- indicatori care arată bine, dar nu ajută decizia
Rezultatul este previzibil:
Când apare o problemă, toată lumea reacționează.
Dar nimeni nu mai conduce.
2) Semnele că fabrica merge pe urgențe, nu pe sistem
Dacă recunoști aceste semne, ești într-o zonă de instabilitate:
- Planul se schimbă de 3–5 ori pe zi
- Opririle “mici” nu sunt analizate (că sunt prea dese)
- Rework-ul nu e măsurat clar
- Calitatea se “verifică” la final, nu se “controlează” în proces
- Targeturile sunt “puse” fără să existe o capacitate calculată
- Șefii de schimb sunt pompieri, nu coordonatori
- Livrarea este reactivă (“încercăm să prindem din urmă”)
Dacă ai 3–4 din acestea, nu ai nevoie de un proiect complex.
Ai nevoie de control.
3) Pasul 1: Definește “controlul” în termeni simpli
Mulți manageri spun: “vreau control pe producție”.
Dar controlul nu înseamnă să știi tot.
Controlul înseamnă să poți răspunde, în fiecare zi, la 3 întrebări:
✅ Ce trebuie să producem azi (prioritate clară)?
✅ Cine produce și unde (alocare clară)?
✅ Ce risc major avem pe livrare (și ce facem acum)?
Dacă ai aceste 3 răspunsuri, ai control de bază.
Dacă nu le ai… atunci conducerea e făcută de urgențe.
4) Pasul 2: Bottleneck-ul – adevărul care nu iartă
În orice flux, există un punct care limitează livrarea.
Îl poți numi:
- constrângere
- bottleneck
- proces limitator
- “locul unde se adună lucrul”
Indiferent de nume, regula este simplă:
Nu livrezi mai mult decât poate bottleneck-ul tău.
Cele mai frecvente greșeli pe care le văd:
- se optimizează zone care “nu doare”
- se cumpără echipamente unde nu e limitarea
- se mută oameni în zone rapide, dar se lasă blocajul în zona lentă
Cum identifici bottleneck-ul practic?
- unde se strâng semi-fabricatele
- unde se formează cozi
- unde “întotdeauna e urgent”
- unde lipsa unui om blochează tot
În momentul în care îl identifici, ai câștigat 50% din claritate.
Pentru că de acolo pornește stabilizarea:
- protejezi bottleneck-ul de opriri
- îi asiguri materiale la timp
- elimini schimbările inutile
- și creezi un ritm.
5) Pasul 3: Standardul minim de lucru (care salvează luni întregi)
În fabrici, “standard” nu înseamnă birocrație.
Standardul înseamnă:
același mod de lucru -> același rezultat -> predictibilitate.
Fără standard:
- fiecare lucrează cum știe
- calitatea variază
- timpul variază
- șeful de schimb nu poate controla nimic
Aici apare unul dintre cele mai importante adevăruri din producție:
👉 Fără standard, nu ai îmbunătățire. Ai doar improvizație.
Ce înseamnă “standard minim” (simplu și aplicabil)?
- 5–8 pași clari ai operației
- 2–3 poze bune (nu manual de 20 pagini)
- puncte de calitate obligatorii
- timp țintă (nu perfect, dar realist)
- unelte și materiale definite
În multe cazuri, un standard minim bun reduce:
- rework-ul
- variația între schimburi
- timpul pierdut în “cum se face?”
6) Pasul 4: Planificare realistă vs planificare optimistă
Una dintre cele mai mari surse de haos este planificarea optimistă.
Planificarea optimistă sună așa:
- “ar trebui să iasă”
- “în teorie avem capacitate”
- “dacă nu se strică nimic”
Planificarea realistă sună așa:
- “asta e capacitatea pe bottleneck”
- “asta e productivitatea reală”
- “acestea sunt riscurile”
De ce e important?
Pentru că o planificare optimistă produce efecte în lanț:
- stres
- overtime
- rebut
- rework
- întârziere
- și moral scăzut
Ce poți face simplu:
- planifică pornind de la bottleneck
- pune “buffer” acolo unde e variabilitate
- nu schimba prioritățile fără motiv
- stabilește o regulă: maxim 1 schimbare majoră pe schimb (ideal)
Cu cât “rupem” mai puțin planul, cu atât fluxul devine mai stabil.
7) Pasul 5: Managementul zilnic în 15 minute
Sistemele bune de producție au ceva în comun:
management zilnic scurt, clar și disciplinat.
Nu o ședință lungă.
Nu o ședință “când avem timp”.
Ci un ritual scurt, 15 minute, cu acești pași:
- Ce am livrat ieri vs plan
- Ce blocaj major a apărut
- Ce facem azi (prioritate)
- Cine e owner pe problemele mari
- Ce risc avem pe livrare
Acest lucru creează:
- ritm
- predictibilitate
- responsabilitate
- reacție rapidă
Fără management zilnic, fabrica “merge”.
Dar nu e condusă.
8) Pasul 6: KPI-urile corecte (și ce KPI-uri te mint)
Nu KPI-urile în sine sunt problema.
Ci KPI-urile care “dau bine” dar nu schimbă nimic.
Exemple de KPI-uri care pot minți:
- OEE bun, dar livrare instabilă
- productivitate bună pe secție, dar flux blocat
- randament bun, dar rework ascuns
- “respectare plan” bună, dar planul se schimbă
Ce KPI-uri ajută controlul?
✅ On Time Delivery (OTD) – livrare stabilă
✅ Plan vs Realizat pe bottleneck
✅ Rework % (măsurat corect)
✅ Top 3 motive de oprire (standardizate)
✅ WIP control (cât se acumulează între operații)
Ținta nu este să ai multe KPI-uri.
Ținta este să ai KPI-uri care duc la decizie.
9) Pasul 7: Stabilitate înainte de optimizare
Foarte multe companii sar direct la “optimizare”.
Dar optimizarea fără stabilitate e ca și cum ai accelera pe drum cu gheață.
Ordinea sănătoasă este:
- stabilizează procesul
- standardizează
- controlează bottleneck-ul
- apoi optimizează (SMED, layout, automatizare etc.)
Când ai stabilitate:
- începi să vezi pierderile reale
- începi să îmbunătățești fără panică
- oamenii prind încredere
- și rezultatele devin predictibile
În 2026, predictibilitatea devine o monedă foarte scumpă.
Checklist final: “Ai control sau conduci prin urgențe?”
Răspunde cu DA / NU:
- Știu bottleneck-ul zilnic
- Am standard minim la operațiile cheie
- Pot estima capacitatea realist
- Planul nu se schimbă din oră în oră
- Am management zilnic de 15 minute
- KPI-urile duc la decizie, nu la raport
- Rework-ul e măsurat și atacat
Dacă ai 5–7 DA, ai un sistem care poate crește.
Dacă ai sub 5 DA, ai o oportunitate uriașă:
nu de “a munci mai tare”, ci de a controla mai bine.
Concluzie: controlul nu e despre presiune, e despre claritate
În orice fabrică, oamenii pot trage tare o perioadă.
Dar nimeni nu poate trăi luni întregi în urgențe.
Adevărul este simplu:
producția performează când există claritate.
Nu când există presiune.
Dacă vrei să stabilizezi producția, începe cu cei 7 pași:
- definește controlul
- identifică bottleneck-ul
- standardizează minimul
- planifică realist
- introdu management zilnic
- folosește KPI-uri care ajută
- stabilizează înainte de optimizare
https://consultantaproductie.ro/imbunatatirea-continua-in-productie/
de omuproductie | nov. 3, 2025 | Management Productie
5 pași esențiali pentru implementarea normării muncii REFA în producție
🔹 Introducere
Într-o perioadă în care companiile se confruntă cu lipsa forței de muncă, presiune pe costuri și cerințe tot mai mari de livrare, normarea muncii devine nu doar un instrument tehnic, ci o nevoie strategică.
Fără o bază reală de timp, orice planificare devine o estimare, iar o estimare greșită poate afecta productivitatea, bugetele și chiar motivația echipelor.
Metoda REFA — dezvoltată și perfecționată în Germania încă din anii ’20 — oferă un cadru clar, obiectiv și verificabil pentru analizarea și optimizarea activităților de producție. Ea ajută companiile să afle cât timp durează de fapt o operație, care sunt pierderile ascunse și cum poate fi atins echilibrul între om, echipament și proces.
1️⃣ Înțelege de unde pornești – analiza situației actuale
Orice proiect de normare trebuie să înceapă cu o privire realistă asupra modului în care se lucrează astăzi.
Întrebările cheie sunt simple:
Cât din timpul de lucru este efectiv productiv?
Cât se pierde în așteptări, mișcări inutile sau lipsa materialelor?
Care sunt diferențele între operatori, schimburi sau linii?
Această etapă implică observarea directă a proceselor și colectarea datelor reale din teren.
În legislația română, norma de muncă este definită ca „măsura muncii necesare pentru îndeplinirea unei sarcini de către un lucrător calificat, în condiții normale” (Codul Muncii – art. 129).
Cu alte cuvinte, normarea înseamnă echilibru între performanță și realitate, nu impunere arbitrară.
📎 Pentru o explicație mai detaliată a conceptului, poți citi articolul dedicat de pe site-ul nostru:
👉 Normarea muncii în producție – ce înseamnă și de ce este esențială
2️⃣ Setează obiectivele – definește clar ce vrei să obții
Unul dintre cele mai frecvente motive pentru care proiectele de normare eșuează este lipsa clarității.
Înainte de a începe măsurătorile, este vital să definești scopul:
Vrei să crești productivitatea cu 10-15%?
Să ai timpi standard pentru planificare și salarizare?
Să înțelegi încărcarea reală a echipamentelor?
Metoda REFA oferă flexibilitatea de a adapta analiza în funcție de obiectiv.
Ea poate fi folosită pentru normare clasică, pentru planificarea capacității, sau ca bază pentru îmbunătățirea proceselor Lean.
Este important ca managementul și echipa de producție să aibă o înțelegere comună asupra scopului, astfel încât datele colectate să fie relevante și utile ulterior.
3️⃣ Colectează datele – observare, măsurare și clasificare
Aceasta este inima metodei REFA.
Un specialist REFA observă procesul în condiții reale, urmărind secvențele de lucru și interacțiunea om–echipament–material.
Se folosesc fișe standardizate și simboluri REFA pentru a nota:
timpi elementari (de execuție, pregătire, așteptare etc.);
mișcări utile și inutile;
variabilele externe (schimb de model, pauze, lipsă material etc.).
După colectare, datele sunt analizate statistic pentru a determina timpul normat — adică durata necesară unei persoane calificate să execute lucrarea în condiții normale.
Această etapă permite identificarea pierderilor ascunse și a barierelelor operaționale.
De exemplu, o activitate de montaj poate părea eficientă, dar analiza poate arăta că operatorul petrece 20% din timp căutând scule sau componente.
🔗 Pentru mai multe informații despre metodologia oficială, vezi și REFA International – Official Site.
4️⃣ Stabilește normele – creează baza pentru planificare și management
După analiza datelor, se trece la stabilirea normelor standard.
Acestea sunt documentate în fișe de operații clare, ce conțin:
Normele devin instrumentul principal pentru:
Este important ca normele să fie comunicate și înțelese de operatori, nu doar impuse.
Transparența transformă normarea într-un instrument de colaborare, nu de control.
5️⃣ Monitorizează, ajustează și îmbunătățește continuu
Normarea muncii nu se termină odată cu stabilirea timpilor.
Ea devine parte a unui ciclu continuu de îmbunătățire (PDCA).
Pe măsură ce procesele se schimbă, echipamentele se modernizează sau oamenii acumulează experiență, timpii trebuie revizuiți.
Companiile care folosesc constant analiza REFA observă:
o reducere a timpilor neproductivi cu 10–20%;
o creștere a predictibilității planificării;
o mai bună corelare între norme și realitate;
îmbunătățirea comunicării între management și echipă.
Cum arată rezultatele într-o companie care aplică metoda REFA
Din experiența proiectelor derulate în producție, rezultatele se văd rapid:
procese mai clare, fără timpi „invizibili”;
standardizare reală, nu doar procedurală;
aliniere între planificare și execuție;
creșterea capacității de producție fără investiții majore;
date exacte pentru analiza performanței și salarizare echitabilă.
De exemplu, într-un proiect recent, analiza REFA a evidențiat că 18% din timpul zilnic era pierdut în manipulări inutile între două posturi de lucru. După reconfigurarea fluxului și standardizarea mișcărilor, productivitatea liniei a crescut cu 12% în primele patru săptămâni.
Concluzie – De la observație la decizie informată
Normarea muncii nu este doar o activitate tehnică.
Este o oglindă a modului în care compania își înțelege procesele.
Metoda REFA transformă observația în decizie, iar decizia în acțiune.
„Ceea ce nu se măsoară, nu se poate îmbunătăți.”
Într-un mediu industrial tot mai competitiv, diferența dintre o companie reactivă și una performantă nu stă doar în echipamente, ci în claritatea cu care își înțelege propriul timp.
Dacă vrei să afli cum poate fi aplicată metoda REFA în fabrica ta,
📧 scrie-ne la office@consultantaproductie.ro sau 📞 0743 673 614
și vom analiza împreună unde se pierde timp și cum poate fi transformat în valoare.

 Problema este că, în practică, multe organizații nu luptă cu „targeturi mari”, ci cu ceva mult mai concret:
 Normarea muncii
 1. Ascultarea echipei – primul pas spre optimizare și creșterea eficienței în producție
